Hei acolo! În calitate de furnizor Inconel, am văzut de prima dată aspectele de a lucra cu acest aliaj super -dur. Inconel este un grup de superalii pe bază de nichel - crom, cunoscuți pentru rezistența lor excelentă la temperatură ridicată, rezistența la coroziune și rezistența la oxidare. Dar permiteți -mi să vă spun, prelucrarea Inconel nu este o plimbare în parc. În acest blog, voi descompune principalele dificultăți de prelucrare ale Inconel și de ce poate fi o adevărată provocare pentru producători.
Ridicat - rezistență la temperatură
Una dintre caracteristicile cheie ale Inconel este rezistența sa la temperatură ridicată. Acest lucru este excelent pentru aplicațiile din turbine aerospațiale, cu gaz și procesare chimică, unde piesele trebuie să reziste la căldură extremă. Cu toate acestea, este un coșmar când vine vorba de prelucrare. Când încercați să tăiați Inconel, forțele de tăiere generează o tonă de căldură la marginea de tăiere. Deoarece Inconel își păstrează puterea chiar și la temperaturi ridicate, instrumentul trebuie să muncească din greu pentru a îndepărta materialul.
De exemplu, în cazulInconel 718 / UNS N07718 / 2.4668, care este utilizat pe scară largă în componentele aerospațiale, rezistența la temperatură ridicată face dificilă obținerea unui finisaj bun de suprafață. Căldura poate face ca materialul să se întărească în jurul zonei de tăiere, ceea ce duce la creșterea uzurii sculei și a duratei de viață reduse a sculei. Acest lucru înseamnă că mașiniștii trebuie să schimbe constant instrumentele, ceea ce nu numai că crește costurile, ci și încetinește procesul de producție.
Muncă - întărirea
Inconel are tendința de a lucra - Harden foarte repede. Muncă - Întărirea este un proces în care materialul devine mai greu și mai puternic, deoarece este deformat în timpul prelucrării. Când începeți să tăiați Inconel, stratul exterior al materialului se întărește rapid, ceea ce face și mai dificil să îndepărtați materialul rămas.
Să zicem că utilizați un strung pentru a transforma un arbore Inconel. Pe măsură ce instrumentul de tăiere face contact cu materialul, stratul de suprafață se întărește. Dacă încercați să luați o tăietură mai profundă, instrumentul va întâlni acest strat întărit, care poate provoca o uzură excesivă a sculelor, o ciocnire sau chiar ruperea. Această lucrare - efectul de întărire este deosebit de pronunțat înInconel 600 / UNS N06600 / 2.4816, care este adesea utilizat în schimbătoarele de căldură și reactoarele nucleare. Pentru a face față muncii - întărirea, mașiniștii trebuie să folosească unelte ascuțite și să ia reduceri de lumină, dar acest lucru înseamnă și timpuri de prelucrare mai lungi.

Formarea cipurilor
O altă problemă majoră cu prelucrarea Inconel este formarea cipurilor. Jetoanele Inconel sunt adesea lungi, stricte și dificil de rupt. Aceste jetoane lungi se pot înfășura în jurul instrumentului de tăiere, determinând să se blocheze și să reducă eficiența procesului de prelucrare. De asemenea, pot zgâria suprafața prelucrată, ceea ce duce la o calitate slabă a suprafeței.
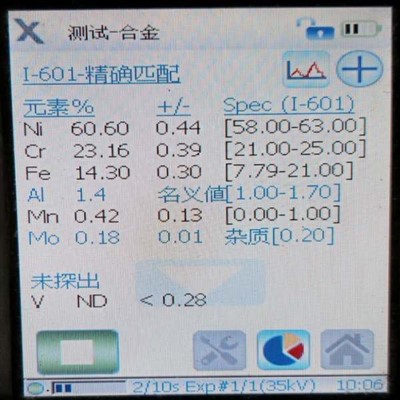
În cazul în careInconel 601 / UNS N06601 / 2.4851, care este utilizat în aplicații precum componentele cuptorului, problema de formare a cipului poate fi o durere de cap reală. Jetoanele lungi pot reprezenta, de asemenea, un pericol de siguranță în mediul de prelucrare. Pentru a gestiona formarea cipurilor, sunt necesare instrumente și tehnici de rupere speciale. De exemplu, utilizarea unui instrument cu un cip specific - geometria întrerupătorului poate ajuta la ruperea jetoanelor în piese mai mici, mai ușor de gestionat.
Uzura sculei
Purtarea sculei este o preocupare semnificativă atunci când prelucrați Inconel. Forțele de tăiere ridicate, generarea de căldură și munca - proprietățile de întărire ale Inconel contribuie la uzura rapidă a sculelor. Pot apărea diferite tipuri de uzură a sculei, inclusiv uzura flancului, uzura craterului și ciocanul.
Uzura de flanc se întâmplă pe partea instrumentului de tăiere și este cauzată de frecarea dintre instrument și piesa de lucru. Uzura craterului are loc pe fața rake a sculelor datorită condițiilor de înaltă temperatură și presiune ridicată în timpul prelucrării. Băierea este ruperea bruscă a bucăților mici ale marginii sculei. Pentru a reduce uzura sculei, mașiniștii trebuie să utilizeze unelte de tăiere de performanță ridicate realizate din materiale precum carbură, ceramică sau nitrură cubică de bor (CBN). Cu toate acestea, aceste instrumente sunt adesea mai scumpe, ceea ce adaugă costurilor generale de prelucrare.

Răcire și lubrifiere
Răcirea și lubrifierea corectă sunt cruciale atunci când prelucrați Inconel. Căldura ridicată generată în timpul prelucrării poate provoca deteriorare termică atât la sculer, cât și la piesa de prelucrat. Răcirea ajută la reducerea temperaturii la tăiere, ceea ce la rândul său reduce uzura sculei și îmbunătățește finisajul suprafeței. Lubrifierea, pe de altă parte, reduce frecarea dintre instrument și piesa de lucru, ceea ce face mai ușor tăiați materialul.
Cu toate acestea, găsirea lichidului de răcire și lubrifiant potrivit pentru Inconel poate fi dificilă. Inconel este un material reactiv, iar unele lichiduri de răcire și lubrifianți pot provoca reacții chimice cu aliajul, ceea ce duce la coroziune sau alte probleme. JOCULUI DE APE pe bază de apă sunt utilizate în mod obișnuit, dar trebuie formulate cu atenție pentru a preveni reacțiile adverse. De asemenea, lichidul de răcire trebuie livrat eficient în zona de tăiere pentru a asigura răcirea și lubrifierea maximă.
Parametri de prelucrare
Selectarea parametrilor potriviți de prelucrare este esențială pentru prelucrarea cu succes Inconel. Parametrii, cum ar fi viteza de tăiere, viteza de alimentare și adâncimea tăierii trebuie să fie optimizați cu atenție. Dacă viteza de tăiere este prea mare, căldura generată va fi excesivă, ceea ce duce la o uzură rapidă a sculelor. Pe de altă parte, dacă viteza de tăiere este prea mică, procesul de prelucrare va fi ineficient.
Rata de alimentare joacă, de asemenea, un rol crucial. O rată mare de alimentare poate crește rata de îndepărtare a materialului, dar poate provoca, de asemenea, mai multă uzură a sculei și finisare slabă a suprafeței. Adâncimea tăierii trebuie să fie echilibrată pentru a evita supraîncărcarea instrumentului și provocarea muncii - întărirea. Mașiniștii trebuie adesea să efectueze o serie de teste pentru a găsi parametrii optimi de prelucrare pentru o funcționare specifică de aliaj și prelucrare inconel.
Concluzie
În concluzie, prelucrarea Inconel este o sarcină provocatoare datorită rezistenței sale ridicate - temperaturii, proprietăților de întărire - întărirea, formarea dificilă a cipurilor, uzura rapidă a sculelor și necesitatea de răcire și lubrifiere corespunzătoare. Cu toate acestea, cu instrumentele, tehnicile și parametrii de prelucrare potrivite, este posibil să depășiți aceste dificultăți și să produceți piese inconelice de înaltă calitate.
Dacă sunteți pe piață pentru produse Inconel și sunteți în căutarea unui furnizor de încredere, mi -ar plăcea să vorbesc cu dvs. Fie că ai nevoieInconel 600 / UNS N06600 / 2.4816,Inconel 718 / UNS N07718 / 2.4668, sauInconel 601 / UNS N06601 / 2.4851, Vă pot oferi materiale de top - crestătură și suport. Simțiți -vă liber să vă adresați pentru a începe o discuție despre nevoile dvs. de achiziții.
Referințe
- „Prelucrarea superalloy -urilor cu nichel - o recenzie” de XY Liu și colab.
- „Prelucrarea cu viteză mare a Inconel 718” de SA Elbestawi și colab.
- „Efectul muncii - întărirea asupra prelucrării aliajelor Inconel” de JK Guo și colab.